
takım çözümlerinde
ustaların ve uzman
operatörlerin tercihi
CMT Orange Tools
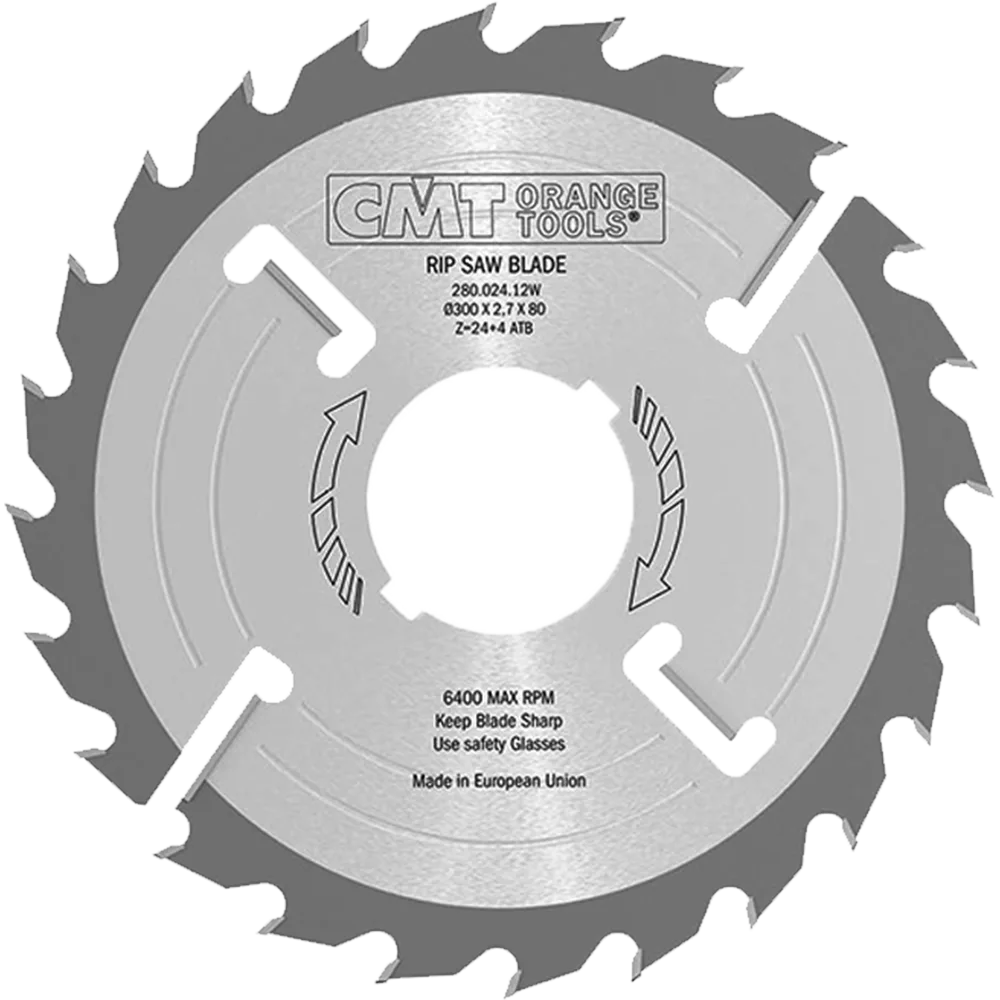
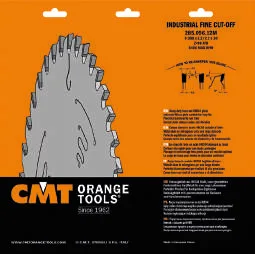
Ø350×3,5/2,5×70 Z:28+2+2 ATB Çapraz Diş Çoklu Dilme Testere
%100 Orijinal Ürün
Tüm ürünler orijinaldir.
Profesyonel Kullanım
Endüstriyel işler için idealdir.
Hızlı Teslimat
Siparişleriniz hızlı gönderilir.
Güvenli Alışveriş
256-bit SSL koruması.
Ø350x3,5/2,5x70 Z=28+2+2 — ATB (Sağ/Sol Açılı) Çoklu Dilme Testere O350x3,5/2,5x70 Z:28+2+2 ATB
Kısa Özet: Ø350x3,5/2,5x70 Z=28+2+2 Çoklu Dilme Testere, boyuna (ripleme) uygulamalarda yüksek yüzey kalitesi ve laminatlı panellerde temiz kenar elde etmek için tasarlanmış profesyonel çoklu dilme testere bıçağı'dır. ATB (Alternating Top Bevel — sağ/sol açılı) diş geometri, kaplamalı levha ve lifler arası kesimde kırılma/splintering'i minimuma indirir; yüksek yoğunluklu karbür uçlar uzun ömür sağlar.
Çoklu Dilme Testeresi — Kısa Teknik & Satın Alma Bilgileri
Bu model, endüstriyel üretim hatlarında yüksek verimlilik sağlayan çoklu dilme testere çözümleri arasında optimum kesim kalitesi ve uzun ömür sunan özel bir versiyondur.
- Ürün: Çoklu Dilme Testeresi — Ø350 mm
- Ürün Kodu: 280.028.14V
- Ölçüler: Çap (Ø): 350 mm | Kalınlık / Genişlik: 3,5 / 2,5 mm | Delik Çapı: 70 mm
- Diş Sayısı: Z = 28 + 2 + 2 (28 aktif kesici diş + 2 tampon + 2 süpürücü)
- Uygun Makineler: Tomruk ve Kereste Çoklu Dilimleme / Ripleme Makineleri için ideal.
- Sertlik: Gövde 44 HRC
- Malzeme: Gövde çeliği + yüksek yoğunluklu karbür dişler
- Kama: 2 adet | Genişlik: 21 mm | Derinlik: 5 mm
Not: Bu bilgilerin sahadaki uygulamalar için rehber niteliğinde olduğunu unutmayınız; makine donanımı, iş parçası nemi ve bıçak durumu performansı etkiler.
Resmi Üretici & ReferansDetaylı teknik bilgi ve üretici spesifikasyonları için referans sayfasını inceleyiniz: Not: Stok bilgisi için müşteri temsilcilerimizle iletişime geçiniz. Görsel, ürünle aynı kalite ve teknik yapıya sahip olan CMT 280.024.12W modeline aittir. Sadece ölçüler farklıdır; kullanılan malzeme kalitesi, diş formu ve üretim standardı birebir aynıdır. Bu nedenle ürün görseli temsili olarak kullanılmaktadır. 📷 |
|

Detaylı Ürün Açıklaması — Teknik Bilgi
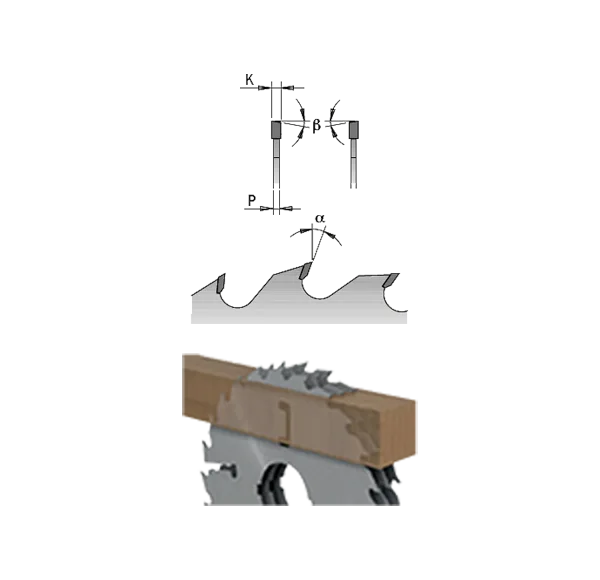
Ø350x3,5/2,5x70 Z=28+2+2 Çoklu Dilme Testere; tomruk ripleme ve kereste dilimleme hatlarında enerji ve talaş yönetimini optimize eden bir yapı sunar. ATB (alternating top bevel) diş düzeni sağ/sol açı kombinasyonuyla kaplamalı levha ve laminatlarda kenar soyulmasını azaltır; liflere göre çapraz açıya sahip üst yüzey kesimi sayesinde yüksek yüzey kalitesi elde edilir. Yüksek yoğunluklu karbür diş uçları ile uzun ömür ve kolay bileme performansı sağlar.
Gövdede kullanılan özel alaşımlı çelik ve sinterHIP karbür diş yapısı sayesinde çoklu dilme testere kullanımında oluşan ısınma, titreşim ve reçine birikimi minimum seviyeye indirilir.
Gövde lazer kesimli çelikten, diş uçları sinterHIP karbürden üretilir. Üç metal lehimleme (triple-metal brazing) teknolojisi, diş ile gövde arasındaki bağlantının mekanik dayanımını artırır. Dinamik mikro dengeleme her partide uygulandığı için titreşim kaynaklı imalat problemleri en aza indirilir.
Bu çoklu dilme testere, özellikle ripleme hatlarında ve yüksek hızlı çoklu kesim makinelerinde stabil yüzey kalitesi, düşük ısı artışı ve uzun bileme aralığı ile dikkat çeker.
Kullanım Alanları & Uygulama Senaryoları
Pratik uygulama örnekleri:
- Kereste dilimleme: Sürekli üretim hatlarında talaş tahliyesini destekleyen ekstra tampon/süpürücü dişler sayesinde makine duruşları azalır.
- Masif ağaç ripleme: ATB ile parlak, temiz kesim; yumuşak ağaçlarda daha yüksek fz, sert ağaçlarda daha düşük fz tercih edilir.
Ahşap yüzeylerde son işlem kalitesini artırmak için kullanılan Jilet ve Planya Bıçakları da bu kesim sistemleriyle birlikte önemli bir tamamlayıcı rol oynar. Kesim sonrası yüzey kalitesini optimize etmek için bıçak seçimi, zımpara gereksinimleri ve son işlem araçları birlikte değerlendirilmelidir.
Uygulama Notu
İlk kurulumda düşük fz (diş başına talaş) seviyeleri ile başlanmalı; örneğin kaplamalı levhalarda 0.05–0.12 mm/diş başlangıç, yumuşak ağaçta 0.18–0.25 mm/diş, sert ağaçta 0.12–0.18 mm/diş aralıkları rehber niteliğindedir. Bu yaklaşım hem diş ömrünü korur hem de iş parçası kalitesini güvence altına alır.
Ölçüm Tabloları / Hesaplamalar
| Çap (D) | Ø350 mm |
|---|---|
| Kesme Kalınlığı (B) | 3,5 mm |
| Gövde Kalınlığı (b) | 2,5 mm |
| Delik Çapı (d) | Ø70 mm |
| Diş Sayısı (Z) | 28 + 2 + 2 (28 aktif + 2 tampon + 2 süpürücü) |
| Ürün Kodu | 280.028.14V |
| Sertlik (gövde) | 44 HRC |
| Kama | 2 adet — 21 mm x 5 mm |
Devir Hesabı Örneği (Ø350 mm)
Vc = π·D·n / 60 → n = (Vc·60) / (π·D) (D metre cinsinden alınır: 350 mm = 0.35 m)
Örnek: D = 0.35 m, Vc = 50 m/s → n ≈ (50·60)/(π·0.35) ≈ 2728.4 rpm.
Örnek: D = 0.35 m, Vc = 60 m/s → n ≈ 3274.0 rpm.
Örnek: D = 0.35 m, Vc = 80 m/s → n ≈ 4365.4 rpm.
Not: İdeal üretim kesme hızı aralığı 60–80 m/s — Ø350 mm için bu yaklaşık 3274–4365 rpm aralığına denk gelir.
Kesim Parametreleri — Ağaç Türlerine Göre (Ø350 mm, Z = 28 aktif + 2 + 2 süpürücü)
Aşağıdaki değerler rehberlik amaçlıdır; ilk denemelerde koruyucu değerlerle saha ince ayarı yapınız.
| Ağaç Türü | Kesim Yönü | Durum | rpm (devir/dak) | İlerleme Hızı (m/dak) |
|---|---|---|---|---|
| Kızılçam | Boyuna | Kuru | 1450 – 1700 | 11 – 16 |
| Boyuna | Nemli | 1600 – 1850 | 8 – 13 | |
| Boyuna | Buzlu | 1200 – 1450 | 6 – 9 | |
| Enine | Kuru | 1650 – 1950 | 8 – 13 | |
| Enine | Nemli | 1750 – 2050 | 7 – 10 | |
| Enine | Buzlu | 1350 – 1600 | 5 – 7 | |
| Sarıçam | Boyuna | Kuru | 1450 – 1700 | 12 – 17 |
| Boyuna | Nemli | 1600 – 1850 | 9 – 13 | |
| Boyuna | Buzlu | 1200 – 1450 | 6 – 9 | |
| Enine | Kuru | 1750 – 2050 | 9 – 13 | |
| Enine | Nemli | 1875 – 2200 | 7 – 11 | |
| Enine | Buzlu | 1400 – 1650 | 5 – 8 | |
| Köknar | Boyuna | Kuru | 1450 – 1700 | 13 – 19 |
| Boyuna | Nemli | 1600 – 1850 | 9 – 14 | |
| Boyuna | Buzlu | 1200 – 1450 | 8 – 11 | |
| Enine | Kuru | 1650 – 1950 | 9 – 14 | |
| Enine | Nemli | 1750 – 2050 | 8 – 12 | |
| Enine | Buzlu | 1350 – 1600 | 6 – 9 | |
| Kavak | Boyuna | Kuru | 1350 – 1600 | 14 – 20 |
| Boyuna | Nemli | 1450 – 1700 | 11 – 16 | |
| Boyuna | Buzlu | 1100 – 1350 | 8 – 12 | |
| Enine | Kuru | 1550 – 1850 | 12 – 17 | |
| Enine | Nemli | 1650 – 1950 | 9 – 13 | |
| Enine | Buzlu | 1150 – 1450 | 7 – 10 |
* Not: Yukarıdaki rpm aralıkları Ø350 mm, aktif Z = 28 (artı 2+2 süpürücü/tampon) için önerilen başlangıç aralıklarıdır. Devir hesap yöntemi: n = (Vc·60) / (π·D). İlerleme ve fz seçimleri malzeme türüne göre değişir; saha ince ayarı yapınız.
Kesme Hızı Görsel Ölçeği (Ø350 mm)
Aşağıdaki grafik, devir sayısına karşılık gelen yaklaşık kesme hızını gösterir.
60–80 m/s arası çoğu testere için ideal kesme hız aralığıdır (yüksek üretim / laminat işler için tercih edilir).
🩵 Düşük hız (soğuk kesim, düşük kalite)
🟧 Orta hız (ideal aralık 60–80 m/s ≈ 3274–4365 rpm)
🔴 Yüksek hız (ısınma, aşınma riski)
Notlar & Ek Bilgiler — Bakım / Bileme Tavsiyeleri
- 🧰 Testere bıçağını her 6–8 saatlik kesimden sonra kontrol edin; diş uçlarında ısınma rengi veya çapak oluşmuşsa bileme zamanı gelmiştir.
- 💧 Reçineli veya nemli ağaç kesimlerinde reçine kalıntılarını periyodik olarak solvent bazlı temizleyiciyle arındırın.
- ⚙️ Bileme sırasında ATB formunu koruyun; diş açıları arasındaki fark 0.1 mm’yi geçmemelidir. ATB formu kırılma kontrolü için özellikle kaplamalı yüzeylerde önemlidir.
- 🪚 Düşük devirde uzun süre çalışmak, kesme kalitesini düşürür ve ısınmayı artırır. Önerilen ideal kesme hızını koruyun (60–80 m/s aralığı — Ø350 mm için bu yaklaşık 3274–4365 rpm aralığına karşılık gelir).
- 🌡️ Yüksek sıcaklıkta kesim, diş lehimlerinde gevşeme yapabilir. Kesim sırasında soğutma hava akışı yeterli olmalıdır.
- 🔧 Makine tablası ve bıçak flanş yüzeylerini temiz ve paralel tutun. En ufak titreşim, yüzey kalitesini doğrudan etkiler.
- 📏 Yeni bıçak montajında, merkez deliği ile mil arasındaki boşluk 0.02 mm’yi geçmemelidir.
* Bu öneriler Ø350 mm, Z:28+2+2 dişli testere bıçakları için hazırlanmıştır. Aynı sınıftaki Ø300–Ø400 arası testere çapları için de benzer yaklaşımlar kullanılabilir; saha koşullarına göre ayarlama yapınız.
Bileme Sıklığına Göre Kesim Performansı (Ø350 mm — Z:28+2+2)
Aşağıdaki grafik, bıçağın bileme aralıklarına göre kesim veriminin nasıl değiştiğini gösterir. Saha verileri, ısınma ve reçine birikimi etkilerini dikkate alarak ortalama olarak hesaplanmıştır.
🟢 0–8 saat: Maksimum kesim kalitesi
🟡 9–14 saat: Orta kalite, bileme zamanı yaklaşmakta
🔴 15+ saat: Kesim kalitesi düşer, dişlerde ısınma riski artar
* Ortalama 8 saat aralıkla yapılan bilemeler, optimum kesim performansını sürdürür. Uzun süre bileme yapılmaması, özellikle reçineli ağaçlarda %20–25’e kadar verim kaybına yol açabilir.
Üretim Hattı İçin İlgili Diğer Ürünler

Kare Jilet BıçakCMT Orange Tools
14×14×20 Z4 HM kare jilet bıçak – yüksek hassasiyetli endüstriyel kullanım.
Detayları Gör
Piranha Tools HSS-18 Planya Bıçağı
400×3×35 mm HSS-18 planya bıçağı – dayanıklı, uzun ömürlü kesim performansı.
Detayları Gör
Piranha Tools HM Elmas Planya Bıçağı
400×3×35 mm HM elmas planya bıçağı – üstün dayanıklılık ve temiz yüzey.
Detayları Gör
Gladio Gold Seri Şerit Testere
60×100×6200 mm genel kullanım ahşap şerit testere bıçağı – stabil ve sessiz kesim.
Detayları Gör
İndüksiyonlu Uç (Wood Mizer) Şerit Testere
50×110–115 TPI 22 mm indüksiyon uç – yüksek dayanım, uzun ömür.
Detayları Gör
Metal Karışımlı Ahşap Bi-Metal M42 Şerit Testere
27×0.90×6100 mm – metal karışımlı yüksek mukavemetli ahşap şerit testere.
Detayları Gör
Ø700 mm Ahşap Testere Çapraz Diş Yan Alma Testere
Ø700×44–32×30 Z72 ATB çapraz diş – yüksek performanslı endüstriyel kesim.
Detayları Gör
Finger Joint Ekleme Bıçağı
Ahşap ekleme (finger joint) uygulamaları için yüksek hassasiyetli bıçak.
Detayları Gör
Freud Opticut Testere Ø500 mm Z144 ATB
Ø500×44–32×30 Z144 ATB sağ-sol çapraz diş – premium yüzey kalitesi.
Detayları GörAvantajlar & Bakım
- ATB diş geometrisi ile kaplamalı levha ve ripleme uygulamalarında yüksek yüzey kalitesi ve minimal soyulma.
- +2+2 tampon/süpürücü diş ile verimli talaş tahliyesi; üretim sürekliliği artar.
- Düşük ısı birikimi ve uzun diş ömrü sağlayan kaplama ve sinterHIP karbür uçlar.
- Periyodik kontrol, bileme ve dengeleme ile bıçak ömrünü maksimize edin.
Önerilen Bakım Akışı
- Her vardiya başı: görsel kontrol (çatlak, yabancı cisim, eğrilik).
- Haftalık: diş kenar kontrolü ve temizleme.
- Aylık: dinamik dengeleme ve lehim hattı kontrolü.
Teknik Kaynaklar / Uyumlu Makina Üretici Firmalar
Sık Sorulan Sorular
Bu testere hangi makinelerde en verimli çalışır?
Çoklu dilme makineleri ve ripleme hatları, özellikle yüksek hız ve sürekli üretim yapan hatlarda daha verimlidir. Makine üreticisinin mil/adaptör/halka/kamalarını kontrol edin ve önerilen rpm aralığında çalışın.
Uyumlu Makina Üretici Firmalar
Ürün Yorumları
Müşterilerimizin ürün hakkındaki değerlendirmeleri.
Ürün Hakkında Yorum Yap
